
登录注册
 微信扫码登录
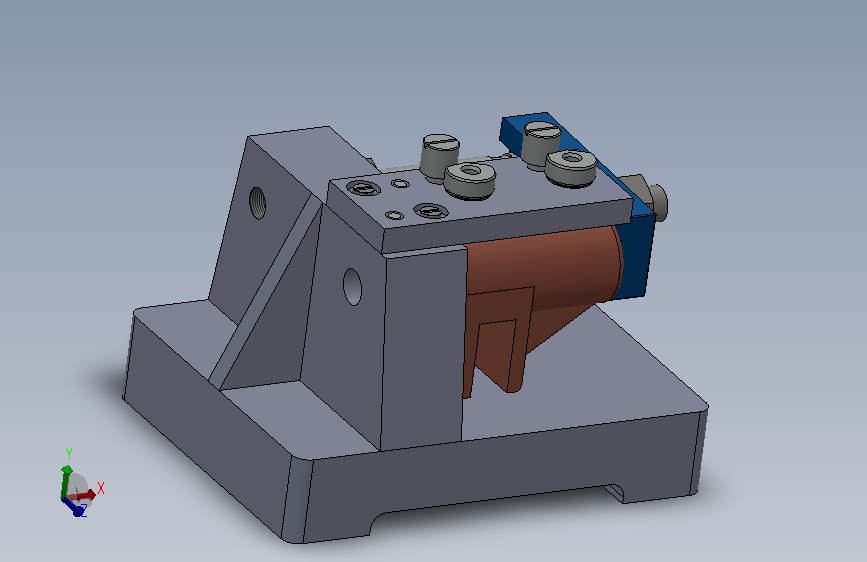
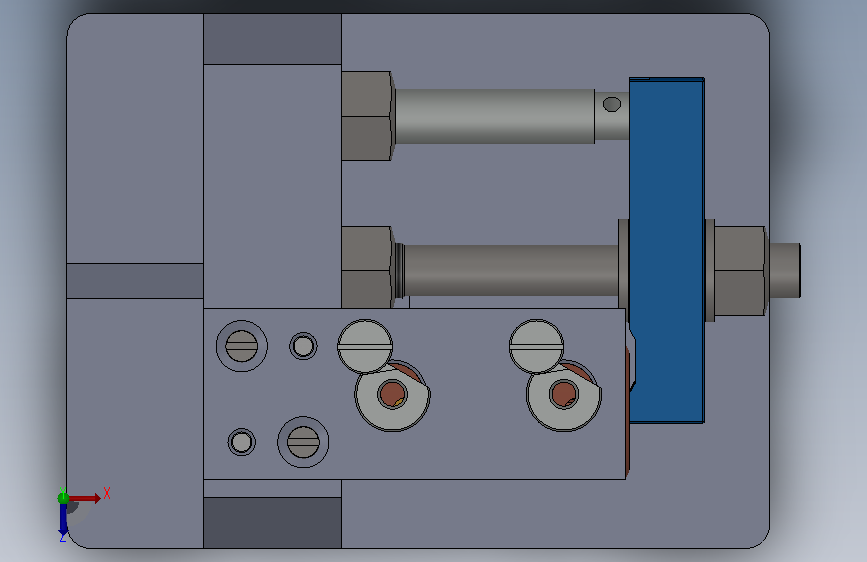
CA6140车床拨叉的3D打印工艺参数优化与精度控制全套
(ID:3666054) 改图/画图
截图
AI截图渲染
✨AI图片渲染
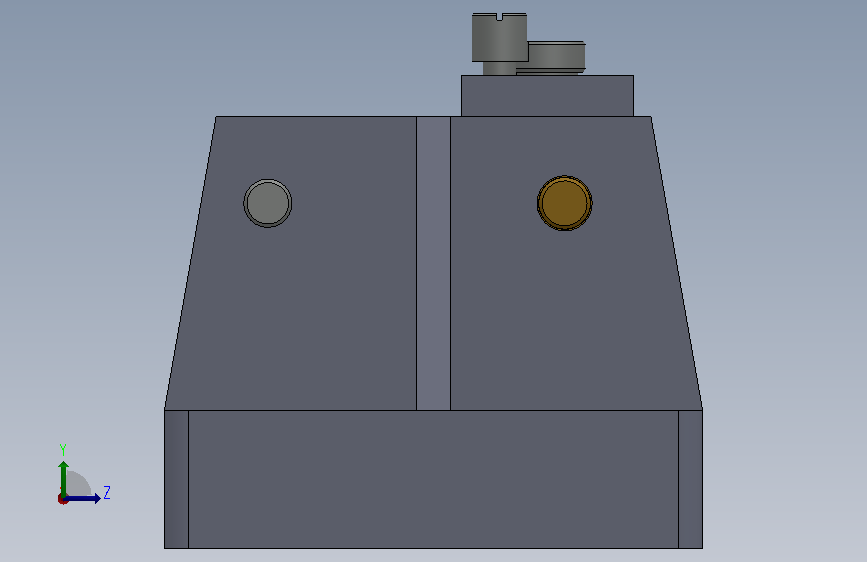
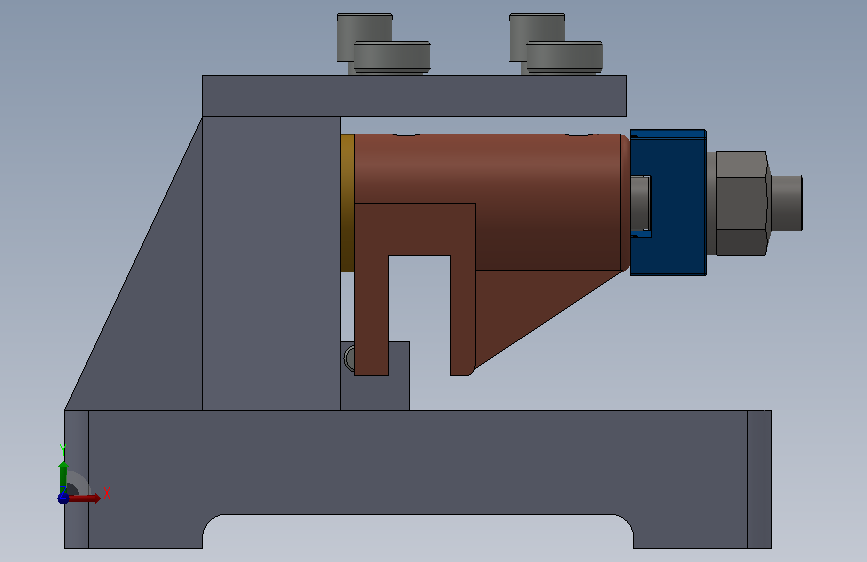
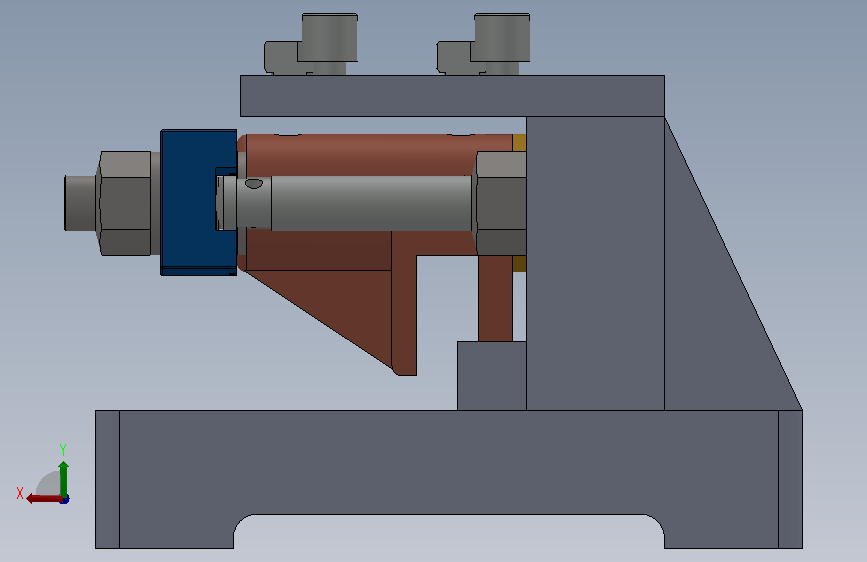
| # | 文件名称 | 文件大小 |
|---|---|---|
| 1 | GB/T119-2000圆柱销A型6×22.SLDPRT | 105.45K |
| 2 | GB/T6170-20001型六角螺母A级和B级M16.SLDPRT | 103.43K |
| 3 | GB/T65-2000开槽圆柱头螺钉M8×20.SLDPRT | 103.31K |
| 4 | GB/T901-1988等长双头螺柱B级M16×160.SLDPRT | 71.69K |
| 5 | GB/T97.2-1985平垫圈倒角型A级16×3.SLDPRT | 58.28K |
| 6 | JB/T8010.1-1999移动压板A161.SLDPRT | 91.96K |
| 7 | JB/T8026.4-1999调节支承M16×100.SLDPRT | 124.05K |
| 8 | JB/T8029.2-1999支承钉A8.SLDPRT | 69.09K |
| 9 | JB/T8045.3-1999快换钻套12×7×12.SLDPRT | 103.18K |
| 10 | JB/T8045.5-1999钻套螺钉M6.SLDPRT | 98.72K |
| 11 | 固定式定位销A型2.SLDPRT | 91.14K |
| 12 | 夹具体.SLDPRT | 178.20K |
| 13 | 拨叉111.SLDPRT | 146.82K |
| 14 | 装配体1.SLDASM | 366.13K |
| 15 | 钻套用衬套A.SLDPRT | 62.58K |
| 16 | 钻模板.SLDPRT | 114.53K |
| 17 | GB/T119-2000圆柱销A型6×22.SLDPRT | 105.45K |
| 18 | GB/T6170-20001型六角螺母A级和B级M16.SLDPRT | 103.43K |
| 19 | GB/T65-2000开槽圆柱头螺钉M8×20.SLDPRT | 103.31K |
| 20 | GB/T901-1988等长双头螺柱B级M16×160.SLDPRT | 71.69K |
| 21 | GB/T97.2-1985平垫圈倒角型A级16×3.SLDPRT | 58.28K |
| 22 | JB/T8010.1-1999移动压板A161.SLDPRT | 91.96K |
| 23 | JB/T8026.4-1999调节支承M16×100.SLDPRT | 124.05K |
| 24 | JB/T8029.2-1999支承钉A8.SLDPRT | 69.09K |
| 25 | JB/T8045.3-1999快换钻套12×7×12.SLDPRT | 103.18K |
| 26 | JB/T8045.5-1999钻套螺钉M6.SLDPRT | 98.72K |
| 27 | 固定式定位销A型2.SLDPRT | 91.14K |
| 28 | 夹具体.SLDPRT | 178.20K |
| 29 | 拨叉111.SLDPRT | 146.82K |
| 30 | 装配体1.SLDASM | 366.13K |
| 31 | 钻套用衬套A.SLDPRT | 62.58K |
| 32 | 钻模板.SLDPRT | 114.53K |
| 33 | 夹具体.dwg | 96.38K |
| 34 | 工序卡.dwg | 163.17K |
| 35 | 工序卡片.doc | 309.00K |
| 36 | 工艺过程卡.doc | 57.00K |
| 37 | 工艺过程卡片.dwg | 155.89K |
| 38 | 拨叉零件图.dwg | 60.25K |
| 39 | 毛坯图.dwg | 147.25K |
| 40 | 装配图.dwg | 136.03K |
| 41 | 设计说明书.doc | 200.00K |
此图纸下载需要600金币
立即下载
发布者
模型信息
图纸ID:3666054
图纸格式:sldprt,sldasm,dwg
文件大小:4.08M
所需金币:600
上传时间:2026-09-07 10:50:39
是否可编辑:
软件版本:SOLIDWORKS 2025
标签
图纸简介
针对 CA6140 车床拨叉开展加工工艺编制与钻 2‑M8 孔钻床夹具设计,遵循基准选择、工序集中的工艺设计原理,面向 HT200 材质拨叉的中批量生产,用于完成拨叉各表面、花键孔、螺纹孔加工及 M8 螺纹底孔钻孔、攻丝工序。零件毛坯采用砂型铸造并进行时效处理,规划铸造、铣削、孔加工、拉花键、攻丝、检验等完整工艺路线,完成加工余量、切削用量与工时计算;钻床夹具选用孔与端面组合定位,采用螺旋滑动压板手动夹紧机构,可实现工件快速装夹定位,完成螺纹底孔钻削与攻丝作业,开展夹紧力与定位误差分析,夹具结构简单可靠,能够保证加工精度,提升加工效率,为同类拨叉类零件工艺及工装设计提供参考
版权说明
用户在本站上传的作品如侵犯到您的权益,请与本站管理员联系删除。用户在本站下载的原创作品,只拥有作品的使用权,著作权归原作者所有,未经合法授权,用户不得以任何形式发布、传播、复制、转售该作品。
作者其它图纸 查看更多




AI渲染-将平面图渲染为真实效果图
原图
渲染图
正在渲染中,请稍候...

 QQ在线客服
 官方QQ群